Химический насос для высоких температур: надежный производитель
2026-09-14
- Химический насос для высоких температур: инженерный подход к выбору и эксплуатации
- Инженерные вызовы при работе с высокотемпературными средами
- Конструктивные особенности надежных высокотемпературных насосов
- Ключевые параметры выбора оборудования
- Сравнение технологий: Торцевые уплотнения против Магнитных муфт
- Реальные промышленные сценарии применения
- Роль производителя: почему важен опыт и сертификация
- Часто задаваемые вопросы (FAQ)
- Инженерные рекомендации и стратегия закупок
Химический насос для высоких температур: инженерный подход к выбору и эксплуатации
Транспортировка агрессивных сред при экстремальных температурах представляет собой одну из самых сложных задач в современной нефтегазовой и химической промышленности. Химический насос для высоких температур — это не просто оборудование для перекачки жидкости, а критически важный узел, от надежности которого зависит безопасность всего технологического процесса, экологическая обстановка на предприятии и экономическая эффективность производства. В условиях, когда рабочая среда нагревается до 300–400°C и выше, стандартные решения быстро выходят из строя из-за термических деформаций, кавитации и коррозионного износа.
Выбор правильного оборудования требует глубокого понимания материаловедения, гидродинамики и специфики конкретных производственных процессов. Ошибка в подборе уплотнений или материала проточной части может привести к аварийной остановке завода, утечке токсичных веществ и значительным финансовым потерям. В данной статье мы рассмотрим ключевые технические аспекты проектирования высокотемпературных насосов, разберем типичные ошибки при их эксплуатации и опишем, как современные производители, такие как ООО «Хунаньская насосная компания Тяньи Аосин», решают эти инженерные вызовы, соблюдая строгие международные стандарты API 610.
Инженерные вызовы при работе с высокотемпературными средами
Работа центробежного насоса в высокотемпературном режиме кардинально отличается от перекачки воды или нейтральных жидкостей при комнатной температуре. Главной проблемой является изменение физических свойств материалов и самой перекачиваемой среды под воздействием тепла.
Термические деформации и центровка
При нагреве корпуса насоса и трубопроводов происходят линейные расширения металлов. Если конструкция насоса не предусматривает компенсации этих расширений, возникают огромные внутренние напряжения. Это приводит к смещению валов относительно друг друга (в случае муфтового соединения с двигателем) и деформации корпуса. Результатом становится задевание рабочих колес о корпус, разрушение подшипниковых узлов и немедленный выход оборудования из строя. Инженерное решение здесь заключается в использовании специальных конструкций опор и лап, позволяющих корпусу «дышать» — расширяться в заданных направлениях без потери соосности.
Проблема кавитации и давление насыщенных паров
С повышением температуры резко возрастает давление насыщенных паров жидкости. Это означает, что жидкость начинает закипать при более высоком давлении на всасывании. Для предотвращения кавитации, которая разрушает рабочие колеса за считанные часы, требуется значительно больший запас по кавитации (NPSH). Часто это требует установки насоса ниже уровня жидкости в емкости (положительный подпор) или использования специальных устройств для повышения давления на входе.
Деградация уплотнений и смазки
Традиционные резиновые уплотнения и стандартные смазки не выдерживают температур выше 150–200°C. Они теряют эластичность, трескаются или выгорают. В высокотемпературных насосах применяются специальные материалы: фторэластомеры (Viton), графитовые кольца, а также системы двойного торцевого уплотнения с барьерной жидкостью. Смазка подшипников также требует особого подхода: часто используются масляные туманы или принудительная циркуляция масла с внешними теплообменниками для отвода тепла от подшипниковых камер.
Конструктивные особенности надежных высокотемпературных насосов
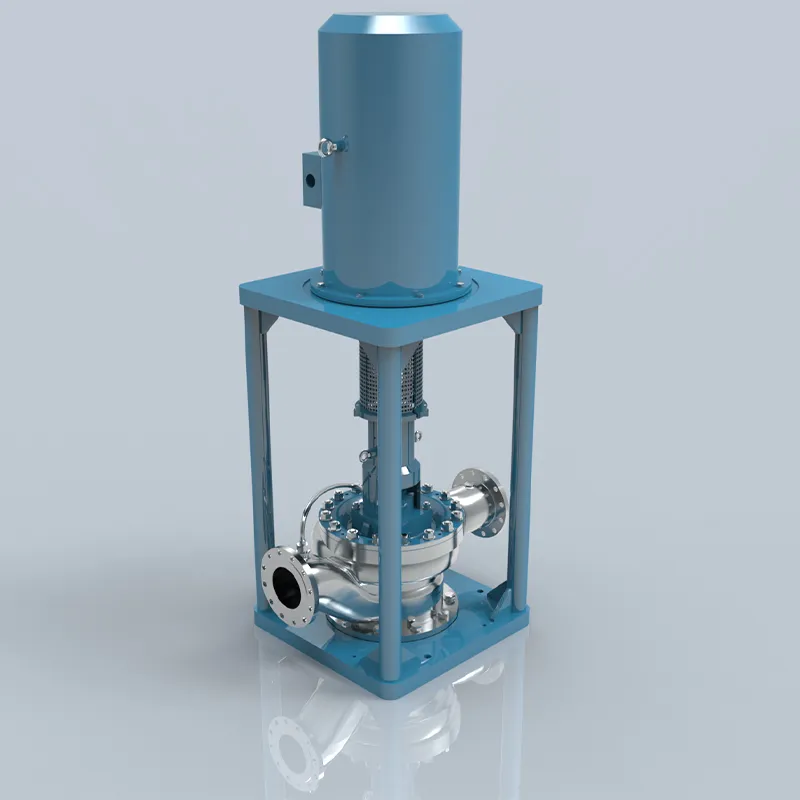
Чтобы обеспечить стабильную работу в жестких условиях, производители, такие как ООО «Хунаньская насосная компания Тяньи Аосин», применяют ряд конструктивных улучшений, соответствующих стандарту API 610. Этот стандарт является отраслевым эталоном для нефтяной, нефтехимической и газовой промышленности.
- Центрирование по центру опоры: Корпус насоса опирается на лапы, расположенные на горизонтальной плоскости, проходящей через ось вала. Это позволяет корпусу расширяться вверх и вниз симметрично, сохраняя центровку вала относительно приводного двигателя.
- Усиленные подшипниковые узлы: Используются подшипники качения повышенной грузоподъемности с увеличенным сроком службы (L10 > 25 000 часов). Конструкция подшипникового узла включает эффективные системы охлаждения, предотвращающие перегрев смазки.
- Специальные материалы проточной части: Для борьбы с коррозией и эрозией применяются жаропрочные стали (например, марки AISI 316, дуплексные стали) и сплавы на основе никеля (Hastelloy, Inconel) для особо агрессивных сред.
- Системы охлаждения и подогрева: Корпуса насосов оснащаются рубашками водяного или воздушного охлаждения для зон уплотнений и подшипников. В некоторых случаях, чтобы избежать термошока при запуске, предусмотрены системы предварительного подогрева корпуса.
ООО «Хунаньская насосная компания Тяньи Аосин», являясь национальным высокотехнологичным предприятием со статусом «малого гиганта» в Китае, интегрирует эти принципы в свои серии насосов OH (консольные) и BB (двухопорные). Наличие собственных цифровых испытательных центров позволяет моделировать термические нагрузки еще на этапе проектирования, что минимизирует риски при реальной эксплуатации.
Ключевые параметры выбора оборудования
При закупке химического насоса для высоких температур инженеры и специалисты по закупкам должны обращать внимание не только на базовые гидравлические характеристики, но и на специфические параметры, определяющие долговечность агрегата.
| Параметр | Описание и влияние на эксплуатацию | Рекомендации |
|---|---|---|
| Рабочая температура | Максимальная температура перекачиваемой среды. | Указывайте не только номинальную, но и пиковую температуру. Для температур выше 200°C обязательно требование к материалу уплотнений и охлаждению подшипников. |
| Материал проточной части | Стойкость к коррозии и эрозии при высоких температурах. | Для кислот и щелочей при высоких Т часто требуются сплавы Hastelloy C-276 или титан. Нержавеющая сталь 316 может быть недостаточной. |
| Тип уплотнения вала | Герметичность вала в зоне выхода из корпуса. | Предпочтительны двойные торцевые уплотнения с внешней промывкой (Plan 53A/B по API 682) или магнитные муфты для исключения утечек. |
| NPSH (кавитационный запас) | Запас давления, предотвращающий вскипание жидкости. | Требуйте расчета NPSH available с учетом давления насыщенных паров при рабочей температуре. Запас должен быть не менее 0.5–1 м сверх требуемого. |
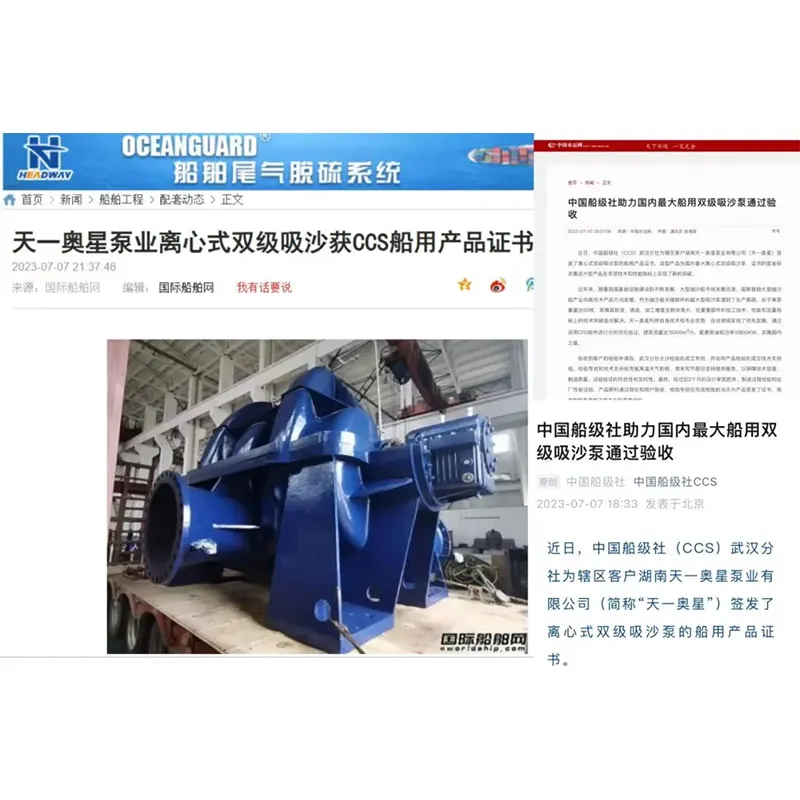
| Соответствие стандартам | Нормативная база проектирования. | Обязательно наличие сертификатов соответствия API 610 (для нефтегаза) или ISO 5199. Компания Тяньи Аосин имеет сертификацию API Spec Q1 и CCS. |
Сравнение технологий: Торцевые уплотнения против Магнитных муфт
Один из самых частых вопросов при выборе насоса для горячих химических сред — какой тип герметизации вала выбрать. Рассмотрим два основных подхода.
| Характеристика | Насосы с торцевыми уплотнениями | Насосы с магнитной муфтой (герметичные) |
|---|---|---|
| Герметичность | Возможна микроутечка через уплотнение. Требует системы сбора или утилизации дренажа. | Полная герметичность. Утечки исключены конструктивно, так как нет подвижного соединения вала с окружающей средой. |
| Обслуживание | Требуется периодическая замена уплотнений (раз в 1–3 года в зависимости от условий). | Отсутствие изнашивающихся уплотнений. Однако при заклинивании ротора ремонт сложнее и дороже. |
| Температурные ограничения | Высокие. При правильном охлаждении могут работать до 400°C и выше. | Ограничены свойствами постоянных магнитов. Обычно до 250–300°C. Выше этой температуры магниты теряют свойства. |
| Стоимость | Ниже начальная стоимость, но есть эксплуатационные расходы на замену уплотнений. | Выше начальная стоимость, но ниже эксплуатационные расходы на обслуживание уплотнений. |
| Рекомендация | Для очень высоких температур (>300°C) и больших мощностей. | Для токсичных, летучих и дорогих сред при температурах до 250–280°C. |
Из инженерной практики следует, что для температур выше 300°C магнитные муфты становятся неэффективными из-за риска размагничивания. В таких случаях безальтернативным выбором остаются насосы с двойными торцевыми уплотнениями и развитой системой охлаждения, которые успешно производит ООО «Хунаньская насосная компания Тяньи Аосин» в рамках своих серий API 610.
Реальные промышленные сценарии применения
Понимание теории важно, но еще важнее видеть, как оборудование работает в реальных условиях. Рассмотрим два типичных сценария, где требуются специализированные высокотемпературные решения.
Сценарий 1: Перекачка горячего битума и тяжелых нефтепродуктов
Условия: Температура среды 250–350°C, высокая вязкость, склонность к коксованию при остывании.
Технические требования: Насос должен иметь обогреваемые рубашки корпуса и крышек подшипников, чтобы предотвратить застывание продукта внутри насоса при остановке. Материалы должны выдерживать абразивный износ от возможных примесей.
Решение: Использование консольных насосов серии OH2 с усиленным валом и системой парового обогрева. Важно обеспечить плавный пуск и остановку, чтобы избежать термоудара. Компания Тяньи Аосин реализует такие решения для крупных НПЗ, включая партнеров вроде Sinopec и CNPC, обеспечивая надежность транспортировки сырья в установках крекинга.
Сценарий 2: Циркуляция расплавленных солей в системах накопления тепловой энергии
Условия: Температура 400–550°C, крайне агрессивная окислительная среда при высоких Т.
Технические требования: Специальные жаропрочные сплавы, исключающие реакцию с солями. Полное отсутствие утечек, так как застывшая соль может заблокировать вал.
Решение: Применение вертикальных насосов типа VS или специализированных горизонтальных агрегатов из сплавов Inconel. Здесь критична точность изготовления и контроль качества сварных швов. Опыт ООО «Хунаньская насосная компания Тяньи Аосин» в производстве насосов для сложных химических сред позволяет адаптировать стандартные конструкции под такие уникальные задачи, проводя тщательные испытания материалов в собственных лабораториях.
Роль производителя: почему важен опыт и сертификация
На рынке присутствует множество предложений, но надежность высокотемпературного насоса определяется не только чертежами, но и культурой производства. ООО «Хунаньская насосная компания Тяньи Аосин», основанная в 1958 году, демонстрирует пример того, как исторический опыт сочетается с современными технологиями. Будучи членом Национального технического комитета по стандартизации насосов Китая, компания участвует в разработке отраслевых норм.
Ключевым фактором доверия является наличие сертификатов API Spec Q1 и ISO 9001/14001/45001. Эти стандарты гарантируют, что каждый насос, покидающий завод, прошел строгий контроль на всех этапах: от входного контроля литья до финальных гидравлических испытаний. Цифровые испытательные центры компании позволяют снимать характеристики насосов в режимах, максимально приближенных к реальным условиям эксплуатации заказчика, включая тесты на кавитацию и вибрацию при высоких температурах.
Сотрудничество с такими глобальными игроками, как TOTAL, CNPC, Sinopec и CNOOC, подтверждает способность компании выполнять требования самых строгих технических спецификаций. Экспорт продукции в более чем 60 стран мира свидетельствует о том, что инженерные решения Тяньи Аосин соответствуют международным ожиданиям по качеству и надежности.
Часто задаваемые вопросы (FAQ)
Какой максимальный температурный предел для стандартных химических насосов?
Стандартные насосы из нержавеющей стали обычно ограничены температурой 150–200°C из-за ограничений резиновых уплотнений и смазок. Специализированные химические насосы для высоких температур, соответствующие API 610, могут работать при температурах до 400–450°C при условии использования специальных материалов уплотнений (графит, металлорукава) и систем охлаждения подшипниковых узлов.
Как предотвратить заклинивание насоса при перекачке горячих сред?
Заклинивание чаще всего происходит из-за термического расширения вала и ротора, если зазоры подобраны неверно, или из-за застывания продукта. Необходимо использовать насосы с центровкой по центру опоры, правильно рассчитывать тепловые зазоры между рабочим колесом и корпусом, а также применять системы обогрева корпуса (паровые рубашки) для сред, склонных к затвердеванию.
Влияет ли высокая температура на КПД насоса?
Да, влияет косвенно. С ростом температуры снижается вязкость жидкости, что может уменьшить гидравлические потери, но одновременно растет риск внутренних перетечек через уплотнительные кольца из-за изменения зазоров. Кроме того, снижение плотности жидкости уменьшает напор, создаваемый насосом (в метрах столба жидкости напор остается прежним, но давление в барах падает). Поэтому пересчет характеристик под рабочую температуру обязателен.
Какие документы нужно запросить у производителя перед покупкой?
Помимо коммерческого предложения, необходимо запросить: общие сборочные чертежи (GA drawings), кривые производительности (Q-H curves) для конкретной вязкости и температуры, расчет NPSH, список материалов (Material List) с указанием марок стали и уплотнений, а также сертификаты соответствия (API, ISO, CE/EAC при необходимости). Компания Тяньи Аосин предоставляет полный пакет технической документации на каждом этапе поставки.
Инженерные рекомендации и стратегия закупок
Выбор поставщика высокотемпературного насосного оборудования — это инвестиция в бесперебойность вашего производства. На основе многолетнего опыта эксплуатации можно дать следующие рекомендации:
- Не экономьте на системе охлаждения. Подшипники и уплотнения — самые уязвимые места. Инвестиции в качественную систему охлаждения (теплообменники, правильная обвязка) окупаются увеличением межремонтного интервала в 2–3 раза.
- Требуйте расчет тепловых расширений. Ответственный производитель должен предоставить данные о том, как сместится ось насоса при нагреве до рабочей температуры, чтобы вы могли правильно спроектировать трубопроводную обвязку и фундамент.
- Проверяйте совместимость материалов. Не полагайтесь только на название «нержавеющая сталь». Для каждой конкретной химической среды и температуры должен быть подобран конкретный сплав. Используйте таблицы коррозионной стойкости и консультируйтесь с инженерами завода-изготовителя.
- Обращайте внимание на сервисную поддержку. Высокотемпературные насосы требуют квалифицированного монтажа и пуска. Выбирайте производителя, который способен предоставить шеф-монтаж или детальное руководство по пусконаладке. Глобальный опыт ООО «Хунаньская насосная компания Тяньи Аосин» включает поддержку проектов по всему миру, что гарантирует наличие необходимой экспертизы.
Правильно подобранный химический насос для высоких температур обеспечивает не только выполнение технологического регламента, но и безопасность персонала и окружающей среды. Сотрудничество с проверенными производителями, такими как Тяньи Аосин, обладающими собственными R&D центрами и строгой системой контроля качества API Spec Q1, является залогом долгосрочной и надежной работы вашего предприятия.
Для получения детальных технических консультаций, подбора оборудования под ваши конкретные условия эксплуатации и запроса коммерческого предложения, рекомендуем ознакомиться с полным каталогом решений: