Насос для химических реагентов от производителя: каталог и цены
2026-09-13
- Выбор и расчет насоса для химических реагентов: технические требования и критерии надежности
- Материалы проточной части: основа химической стойкости
- Системы уплотнения вала: предотвращение утечек
- Влияние эксплуатационных параметров на срок службы
- Сравнительный анализ типов химических насосов
- Реальные промышленные сценарии применения
- Факторы формирования цены и стоимость владения
- Как выбрать поставщика: чек-лист для инженера-закупщика
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по интеграции в производственный процесс
Выбор и расчет насоса для химических реагентов: технические требования и критерии надежности
Подбор насоса для химических реагентов — это не просто покупка оборудования для перекачки жидкости, а инженерная задача по обеспечению безопасности технологического процесса и минимизации рисков простоя производства. В химической, нефтехимической и горнодобывающей промышленности ошибки в выборе материалов проточной части или типа уплотнения могут привести к аварийным утечкам, коррозии трубопроводов и серьезным экологическим штрафам. Ключевым фактором является не только соответствие гидравлическим параметрам (расходу и напору), но и химическая совместимость материалов конструкции с перекачиваемой средой, особенно при работе с агрессивными кислотами, щелочами, растворителями и абразивными суспензиями.
В 2026 году требования к оборудованию данного класса ужесточились: современные стандарты, такие как API 610 и ISO 5199, диктуют необходимость использования насосов с повышенной энергоэффекностью и интегрированными системами мониторинга состояния. Производители, такие как ООО «Хунаньская насосная компания Тяньи Аосин», смещают фокус с производства универсальных решений на создание специализированных насосных агрегатов, способных работать в экстремальных условиях — при высоких температурах, давлениях и в средах с высокой абразивностью. Понимание физико-химических свойств реагента и условий эксплуатации является первым шагом к формированию корректного технического задания.
Классификация химических насосов по принципу действия и конструкции
Для эффективной транспортировки химических реагентов применяются различные типы насосного оборудования, выбор которых зависит от вязкости среды, наличия твердых частиц и требуемого давления. Основные категории включают:
- Центробежные консольные насосы (серии OH): Наиболее распространенный тип для перекачивания чистых или слабо загрязненных жидкостей низкой и средней вязкости. Они обеспечивают высокий расход и стабильный напор. Конструкция с торцевым уплотнением требует тщательного подбора материала уплотнительных колец.
- Насосы с двухопорной конструкцией (серии BB): Предназначены для тяжелых условий эксплуатации, высоких давлений и температур. Благодаря расположению рабочего колеса между двумя опорами, вал имеет меньший прогиб, что увеличивает ресурс подшипников и уплотнений. Идеальны для нефтепереработки и крупных химических производств.
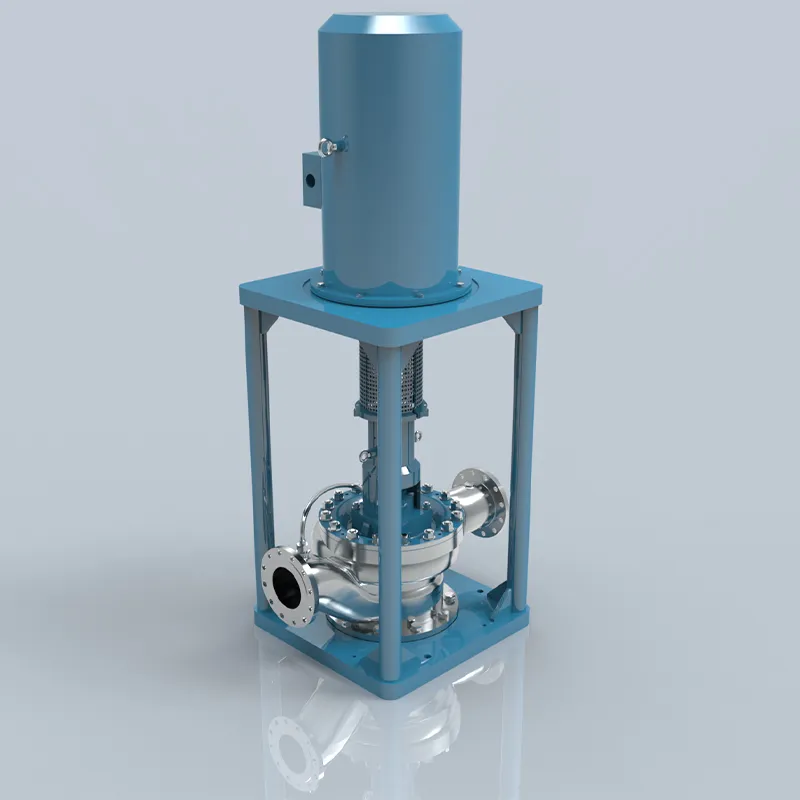
- Вертикальные погружные и полупогружные насосы (серии VS): Используются для перекачки жидкостей из емкостей, колодцев или при ограниченной площади установки. Позволяют избежать кавитации за счет положительного подпора на всасывании.
- Герметичные насосы (магнитные или с двойным торцевым уплотнением): Критически важны для работы с токсичными, летучими или дорогостоящими реагентами. Исключают возможность утечек в атмосферу, так как передают крутящий момент через магнитную муфту без физического проникновения вала в проточную часть.
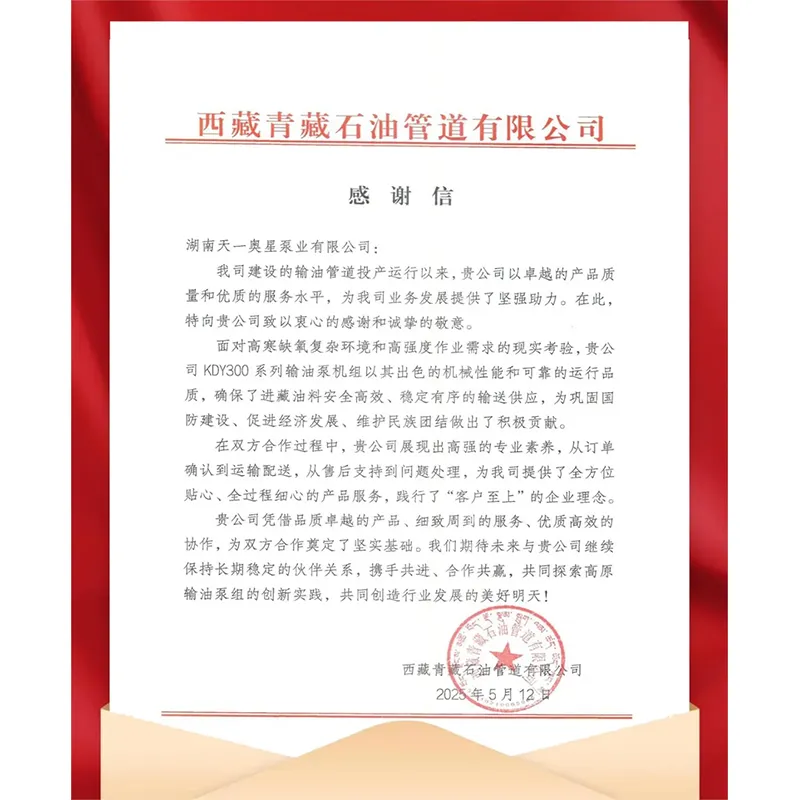
ООО «Хунаньская насосная компания Тяньи Аосин», обладающая статусом национального высокотехнологичного предприятия и входящая в ключевые производственные цепочки провинции Хунань, специализируется на выпуске всех перечисленных типов оборудования. Компания, основанная в 1958 году, накопила уникальный опыт в проектировании насосов, соответствующих стандарту API 610, что гарантирует их надежность в самых требовательных отраслях, включая сотрудничество с такими гигантами, как TOTAL, CNPC и Sinopec.
Материалы проточной части: основа химической стойкости
Главный враг любого насоса для химических реагентов — это коррозия и эрозия. Неправильный выбор материала приводит к быстрому выходу оборудования из строя. Инженеры должны анализировать концентрацию вещества, температуру и наличие примесей.
Металлические сплавы
Для большинства кислот и щелочей средней агрессивности используются нержавеющие стали. Однако обычная сталь AISI 304 (08Х18Н10) не подходит для соляной кислоты или хлоридов. В таких случаях применяются:
- AISI 316L (10Х17Н13М2Т): Устойчива к серной кислоте низкой концентрации, органическим кислотам и хлоридам благодаря добавлению молибдена.
- Дуплексные стали (Duplex 2205): Обладают вдвое большей прочностью, чем аустенитные стали, и высокой стойкостью к питтинговой коррозии. Рекомендуются для морских применений и сред с высоким содержанием хлора.
- Хастеллой (Hastelloy C-276) и титан: Применяются для экстремально агрессивных сред, таких как горячая соляная кислота, гипохлорит натрия или окислители. Титан незаменим при работе с хлором и гипохлоритами, но разрушается в безводной серной кислоте.
Полимерные материалы и футеровка
Когда металлические сплавы экономически нецелесообразны или недостаточно стойки, используются термопласты. Футерованные насосы или насосы, полностью изготовленные из пластика, предлагают отличную химическую инертность:
- Полипропилен (PP): Хорош для кислот и щелочей при температурах до 80-90°C. Дешевый и легкий материал.
- Поливинилиденфторид (PVDF): Выдерживает температуры до 100-110°C и обладает лучшей механической прочностью и стойкостью к истиранию, чем PP. Идеален для гипохлорита и сильных окислителей.
- Перфторалкокси (PFA) и Тефлон (PTFE): Обеспечивают максимальную химическую стойкость практически ко всем известным реагентам при температурах до 150-180°C. Часто используются для футеровки металлических корпусов, сочетая прочность стали и инертность фторопласта.
Инженерный опыт подсказывает, что при выборе между цельнолитым пластиковым насосом и футерованным металлическим, для крупных промышленных установок с высокими давлениями предпочтительнее футеровка. Она предотвращает деформацию корпуса под давлением и температурным расширением, что часто случается с толстостенными пластиковыми аналогами.
Системы уплотнения вала: предотвращение утечек
Уплотнение вала — это наиболее уязвимый узел центробежного насоса. Для химических реагентов традиционные сальниковые набивки практически не применяются из-за высоких рисков утечек. Современный стандарт — это торцевые уплотнения или их полное отсутствие.
Одинарное торцевое уплотнение: Подходит для нетоксичных, негорючих и недорогих жидкостей. Требует подачи чистой затворной жидкости для охлаждения и смазки трущихся поверхностей.
Двойное торцевое уплотнение (Double Seal): Используется для опасных сред. Между двумя комплектами уплотнительных колец создается буферная зона, заполненная нейтральной жидкостью (барьерной жидкостью) под давлением, превышающим давление в насосе. Даже если первичное уплотнение выйдет из строя, реагент не попадет в атмосферу, а смешается с барьерной жидкостью, что будет зафиксировано датчиками давления.
Магнитная муфта (Canned Motor Pump): Полностью герметичная конструкция, где ротор двигателя и рабочее колесо находятся в одном герметичном стакане. Отсутствие динамических уплотнений делает такие насосы идеальными для перекачки сжиженных газов, сильных кислот и токсичных веществ. ООО «Хунаньская насосная компания Тяньи Аосин» активно внедряет интеллектуальные системы мониторинга для таких установок, что позволяет предсказывать износ подшипников скольжения до возникновения аварийной ситуации.
Влияние эксплуатационных параметров на срок службы
Даже идеально подобранный по материалам насос для химических реагентов может быстро выйти из строя при неправильной эксплуатации. Два главных фактора риска — кавитация и работа вне рабочей характеристики.
Кавитация возникает, когда давление на всасывании падает ниже давления насыщенных паров жидкости, что приводит к образованию и схлопыванию пузырьков газа. Это вызывает эрозию рабочего колеса и вибрацию. Для химических насосов, особенно перекачивающих летучие растворители, критически важно соблюдать запас по кавитации (NPSH available > NPSH required + 0.5-1.0 м).
Работа на закрытую задвижку или при слишком низком расходе приводит к перегреву жидкости внутри корпуса. В случае с химическими реагентами перегрев может спровоцировать полимеризацию, разложение вещества или резкое повышение давления, что опасно для целостности корпуса. Поэтому рекомендуется устанавливать байпасные линии или системы рециркуляции для защиты насоса при малых расходах.
Сравнительный анализ типов химических насосов
Для облегчения выбора ниже приведена сравнительная таблица основных типов насосов, применяемых для химических реагентов. Данные являются обобщенными и могут варьироваться в зависимости от конкретной модели и производителя.
| Параметр | Консольный центробежный (OH) | Герметичный (магнитный) | Футерованный пластиковый | Двухопорный (BB) |
|---|---|---|---|---|
| Применяемость | Чистые жидкости, низкая вязкость | Токсичные, летучие, дорогие жидкости | Высокоагрессивные кислоты, щелочи | Высокие давления, температуры, нефтепродукты |
| Риск утечек | Средний (зависит от уплотнения) | Нулевой (полная герметичность) | Низкий (торцевое уплотнение) | Низкий (усиленная конструкция) |
| Стоимость обслуживания | Средняя (замена уплотнений) | Высокая (ремонт муфты/подшипников) | Низкая (замена корпуса/колеса) | Высокая (требует спец. инструмента) |
| Чувствительность к сухому ходу | Высокая | Критическая (размагничивание) | Средняя (деформация пластика) | Средняя |
| Максимальная температура | До 200-250°C (металл) | До 120-150°C (ограничено магнитами) | До 100-120°C (PVDF/PFA) | До 400°C (специальные исполнения) |
| Энергоэффективность | Высокая | Средняя (потери в муфте) | Средняя | Высокая |
Из таблицы видно, что не существует «универсального» решения. Например, для перекачки концентрированной серной кислоты при температуре 80°C экономически выгоднее использовать футерованный насос из PFA, чем дорогой титановый аналог. Однако для перекачки бензола или толуола на нефтеперерабатывающем заводе единственным безопасным выбором будет герметичный насос или агрегат с двойным уплотнением, соответствующий стандарту API 610, который производит ООО «Хунаньская насосная компания Тяньи Аосин».
Реальные промышленные сценарии применения
Рассмотрим два типичных кейса, иллюстрирующих важность правильного инженерного подхода.
Сценарий 1: Перекачка гипохлорита натрия на станции водоподготовки
Условия: Концентрация активного хлора 10-15%, температура 20-25°C, наличие мелких газовых включений. Гипохлорит — сильный окислитель, нестабилен при нагреве.
Проблема: Использование насосов из нержавеющей стали AISI 316 приводит к быстрому питтингу и разрушению корпуса. Стандартные уплотнения быстро изнашиваются из-за абразивного действия кристаллов соли, образующихся при испарении.
Решение: Применение вертикальных насосов серии VS или консольных насосов с проточной частью из PVDF или PFA. Обязательно использование уплотнений из карбида кремния (SiC-SiC). Важно обеспечить вентиляцию корпуса насоса для удаления газообразного хлора, чтобы предотвратить газовую блокировку рабочего колеса. ООО «Хунаньская насосная компания Тяньи Аосин» предлагает решения с усиленной системой деаэрации для таких задач.
Сценарий 2: Транспортировка горячего гликоля в системе рекуперации тепла
Условия: Температура 140-160°C, давление 1.5 МПа, среда чистая, но склонна к полимеризации при контакте с воздухом.
Проблема: Пластиковые насосы не выдерживают температуры. Обычные уплотнения теряют эластичность и дают течь. Высокая температура снижает вязкость жидкости, увеличивая риск внутренних перетечек и снижения КПД.
Решение: Использование насосов серии BB3 или OH2 из углеродистой или нержавеющей стали с термостабилизированными торцевыми уплотнениями (графит/карбид вольфрама) и системой охлаждения рубашки уплотнения. Требуется точный расчет NPSH, так как при высоких температурах давление паров гликоля резко возрастает. Оборудование должно проходить гидравлические испытания на стендах, имитирующих рабочие температуры, что является стандартной практикой на цифровых испытательных центрах компании Тяньи Аосин.
Факторы формирования цены и стоимость владения
Запрос «насос для химических реагентов цена» часто вводит закупщиков в заблуждение, так как разброс стоимости может достигать десятков раз. Цена формируется из нескольких составляющих:
- Материал исполнения: Насос из чугуна стоит базово, из нержавеющей стали — в 2-3 раза дороже, из титана или хастеллоя — в 5-10 раз дороже. Футеровка PFA также существенно удорожает изделие.
- Тип уплотнения: Простое одинарное уплотнение дешево, но двойное картриджное уплотнение с системой мониторинга увеличивает стоимость узла в разы, однако снижает риски простоев.
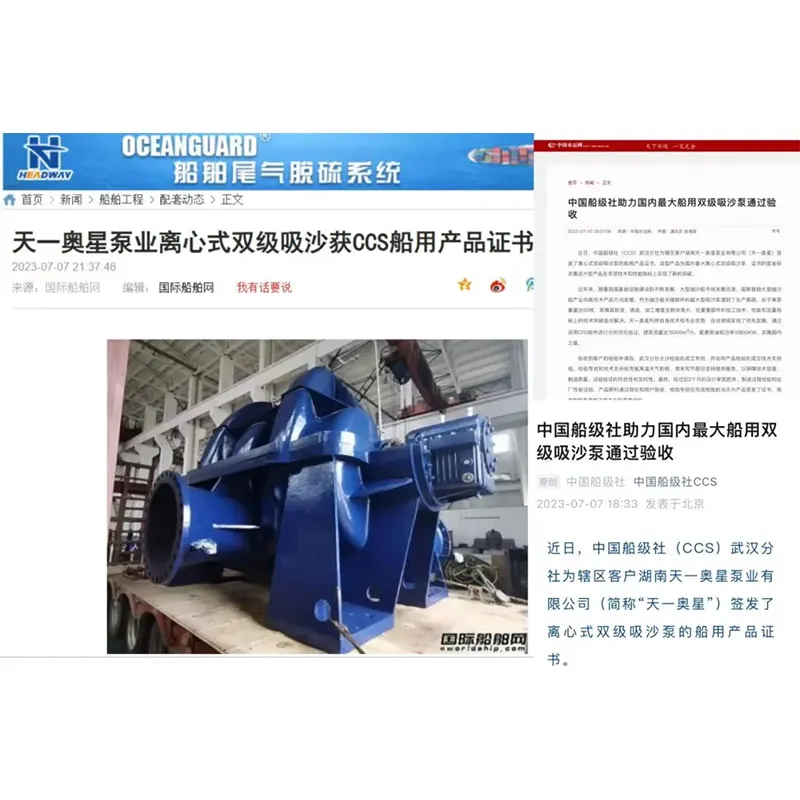
- Сертификация и стандарты: Оборудование, сертифицированное по API 610, ATEX (для взрывоопасных зон) или имеющее сертификаты CCS, ISO 9001/14001, стоит дороже из-за затрат на контроль качества и документацию. ООО «Хунаньская насосная компания Тяньи Аосин» предоставляет полный пакет сертификатов, включая API Spec Q1 и HSE, что подтверждает готовность продукции к работе на объектах крупнейших мировых корпораций.
- Кастомизация: Нестандартные присоединительные размеры, специальные покрытия или интеграция датчиков вибрации и температуры влияют на итоговую стоимость.
При оценке стоимости важно учитывать TCO (Total Cost of Ownership). Дешевый насос может потребовать замены уплотнений каждые 3 месяца, тогда как качественный агрегат работает без вмешательства 2-3 года. В условиях непрерывного химического производства простой линии на несколько часов для ремонта может стоить дороже, чем сам насос.
Как выбрать поставщика: чек-лист для инженера-закупщика
Выбор производителя насосного оборудования — стратегическое решение. Вот ключевые пункты, которые необходимо проверить:
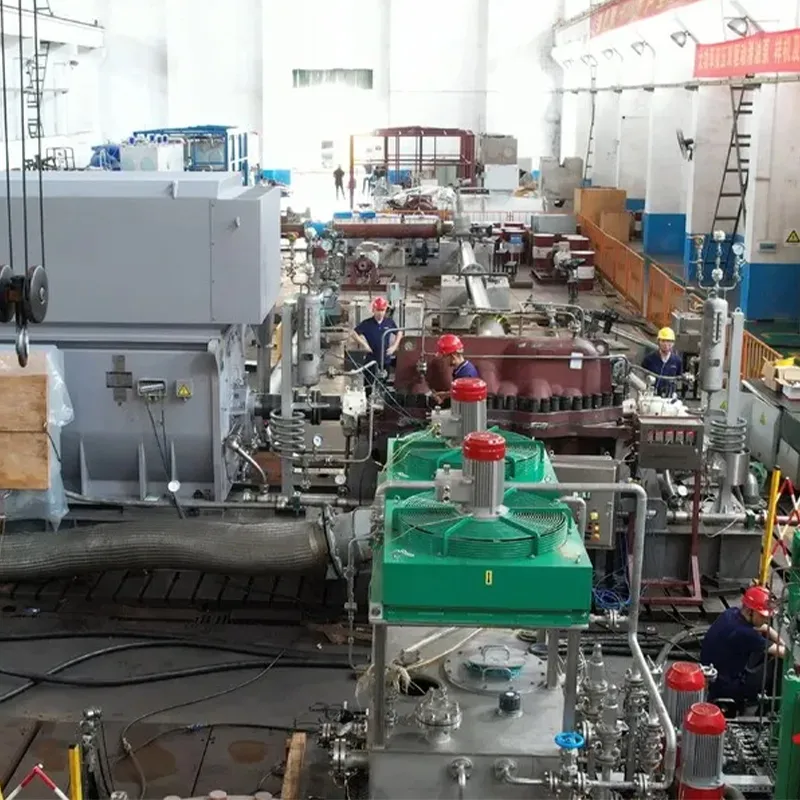
- Наличие собственных испытательных стендов: Производитель должен иметь возможность провести гидравлические испытания каждого насоса перед отгрузкой. Компания Тяньи Аосин располагает полностью цифровыми испытательными центрами, включающими физические и химические лаборатории, что исключает поставку бракованной продукции.
- Соответствие международным стандартам: Проверьте наличие сертификатов API, ISO, CE или EAC в зависимости от региона эксплуатации. Для нефтегазовой отрасли наличие API 610 является обязательным требованием.
- Инженерная поддержка: Способен ли поставщик выполнить расчет кавитационного запаса и подобрать материалы на основе предоставленного листа данных (datasheet)? Или он просто продает «коробочные» решения?
- Логистика и сроки: Гибкая производственная система позволяет оперативно выполнять заказы. Уточните наличие складской программы для стандартных узлов (подшипники, уплотнения), чтобы сократить время будущего ремонта.
- Опыт в вашей отрасли: Наличие референс-листа с похожими проектами. Опыт сотрудничества с такими компаниями, как TOTAL, CNPC и Sinopec, свидетельствует о высоком уровне надежности и способности выполнять жесткие требования международных заказчиков.
Часто задаваемые вопросы (FAQ)
Какой насос лучше выбрать для перекачки соляной кислоты?
Для соляной кислоты любой концентрации и температуры до 80-90°C оптимальным выбором являются насосы с футеровкой из PFA (перфторалкокси) или PVDF. Нержавеющие стали, даже высоколегированные, быстро подвергаются коррозии в этой среде. Если температура превышает 100°C, рассматривают варианты с использованием тантала или специальных графитовых конструкций, но это значительно удорожает оборудование.
Можно ли использовать обычный центробежный насос для вязких химических реагентов?
Обычные центробежные насосы эффективно работают с жидкостями вязкостью до 20-30 сСт. При увеличении вязкости резко падают напор и расход, растет потребляемая мощность. Для вязких реагентов (более 50-100 сСт) лучше применять винтовые насосы, шестеренчатые насосы или центробежные насосы специального исполнения с увеличенными проходными сечениями и сниженной частотой вращения.
Что делать, если насос для химических реагентов вибрирует?
Вибрация может быть вызвана кавитацией (проверьте давление на всасывании и температуру жидкости), дисбалансом рабочего колеса (из-за эрозии или налипания солей), износом подшипников или несоосностью валов двигателя и насоса. Необходимо немедленно остановить агрегат, проверить уровень жидкости в емкости, состояние фильтров на всасывании и провести диагностику вибрации. Игнорирование вибрации приведет к разрушению торцевого уплотнения и утечке химикатов.
Как часто нужно менять торцевые уплотнения в химических насосах?
Срок службы уплотнений зависит от абразивности среды, наличия твердых частиц, температуры и правильности монтажа. В идеальных условиях (чистая жидкость, правильный подбор материалов пар трения) уплотнения могут служить 2-4 года. В агрессивных или абразивных средах срок может сократиться до 6-12 месяцев. Регулярный мониторинг температуры корпуса уплотнения и наличия микро-утечек помогает планировать превентивную замену.
Почему важна сертификация API 610 для химических насосов?
Стандарт API 610 регламентирует требования к надежности, ремонтопригодности и безопасности центробежных насосов для нефтегазовой и химической промышленности. Он определяет допустимые уровни вибрации, методы испытаний, требования к материалам и конструкции. Использование насосов, сертифицированных по API 610, таких как продукция ООО «Хунаньская насосная компания Тяньи Аосин», гарантирует, что оборудование спроектировано для непрерывной работы в тяжелых условиях и имеет предсказуемый ресурс, что критично для безопасности предприятия.
Заключение и рекомендации по интеграции в производственный процесс
Инвестиции в качественный насос для химических реагентов окупаются за счет снижения затрат на ремонт, предотвращения экологических штрафов и обеспечения бесперебойности технологического цикла. Не стоит экономить на материалах проточной части и системах уплотнения, особенно при работе с опасными веществами. Инженерный подход, основанный на точном анализе химического состава среды, температурно-гидравлических параметров и требований безопасности, является залогом долгосрочной надежности.
Компания ООО «Хунаньская насосная компания Тяньи Аосин», обладая более чем 60-летней историей и статусом «малого гиганта» в области специализированного оборудования, готова предоставить не просто насос, а комплексное инженерное решение. Благодаря наличию собственных лабораторий, соответствию стандартам API и ISO, а также опыту поставок для глобальных лидеров отрасли, компания обеспечивает продукцию, которая отвечает самым строгим требованиям современной промышленности. Для получения технической консультации, расчета гидравлических параметров и запроса коммерческого предложения рекомендуется обратиться к специалистам компании, предоставив подробный лист данных (datasheet) вашего технологического процесса.
Ознакомьтесь с полным каталогом решений и техническими характеристиками на странице продукции для нефтегазовой и химической промышленности, чтобы подобрать оборудование, точно соответствующее вашим задачам.